Fornitura di soda caustica su una superficie di 25 m²: nuovo sistema per il birrificio Kulmbacher
La sfida
La Kulmbacher Brauerei AG ha completamente rinnovato il proprio sistema centrale di approvvigionamento di soda caustica presso la sede di Kulmbach. L'impianto esistente non poteva più essere utilizzato a causa dei mutati condizioni operative. Non si trattava solo di un nuovo serbatoio di stoccaggio: la ricezione delle autocisterne, lo stoccaggio, la diluizione e l’approvvigionamento degli utenze collegate dovevano essere progettati e realizzati come un sistema integrato. Una sfida particolare era rappresentata dalle condizioni spaziali: per l’intero sistema era disponibile solo una superficie di circa 25 m². Presso lo stabilimento vengono lavorate ogni anno quantità di soda caustica concentrata corrispondenti a circa 30 consegne in autocisterna. La sostanza chimica viene fornita come concentrato al 50% e successivamente diluita in loco alla concentrazione necessaria per l’applicazione.
La soluzione di sera
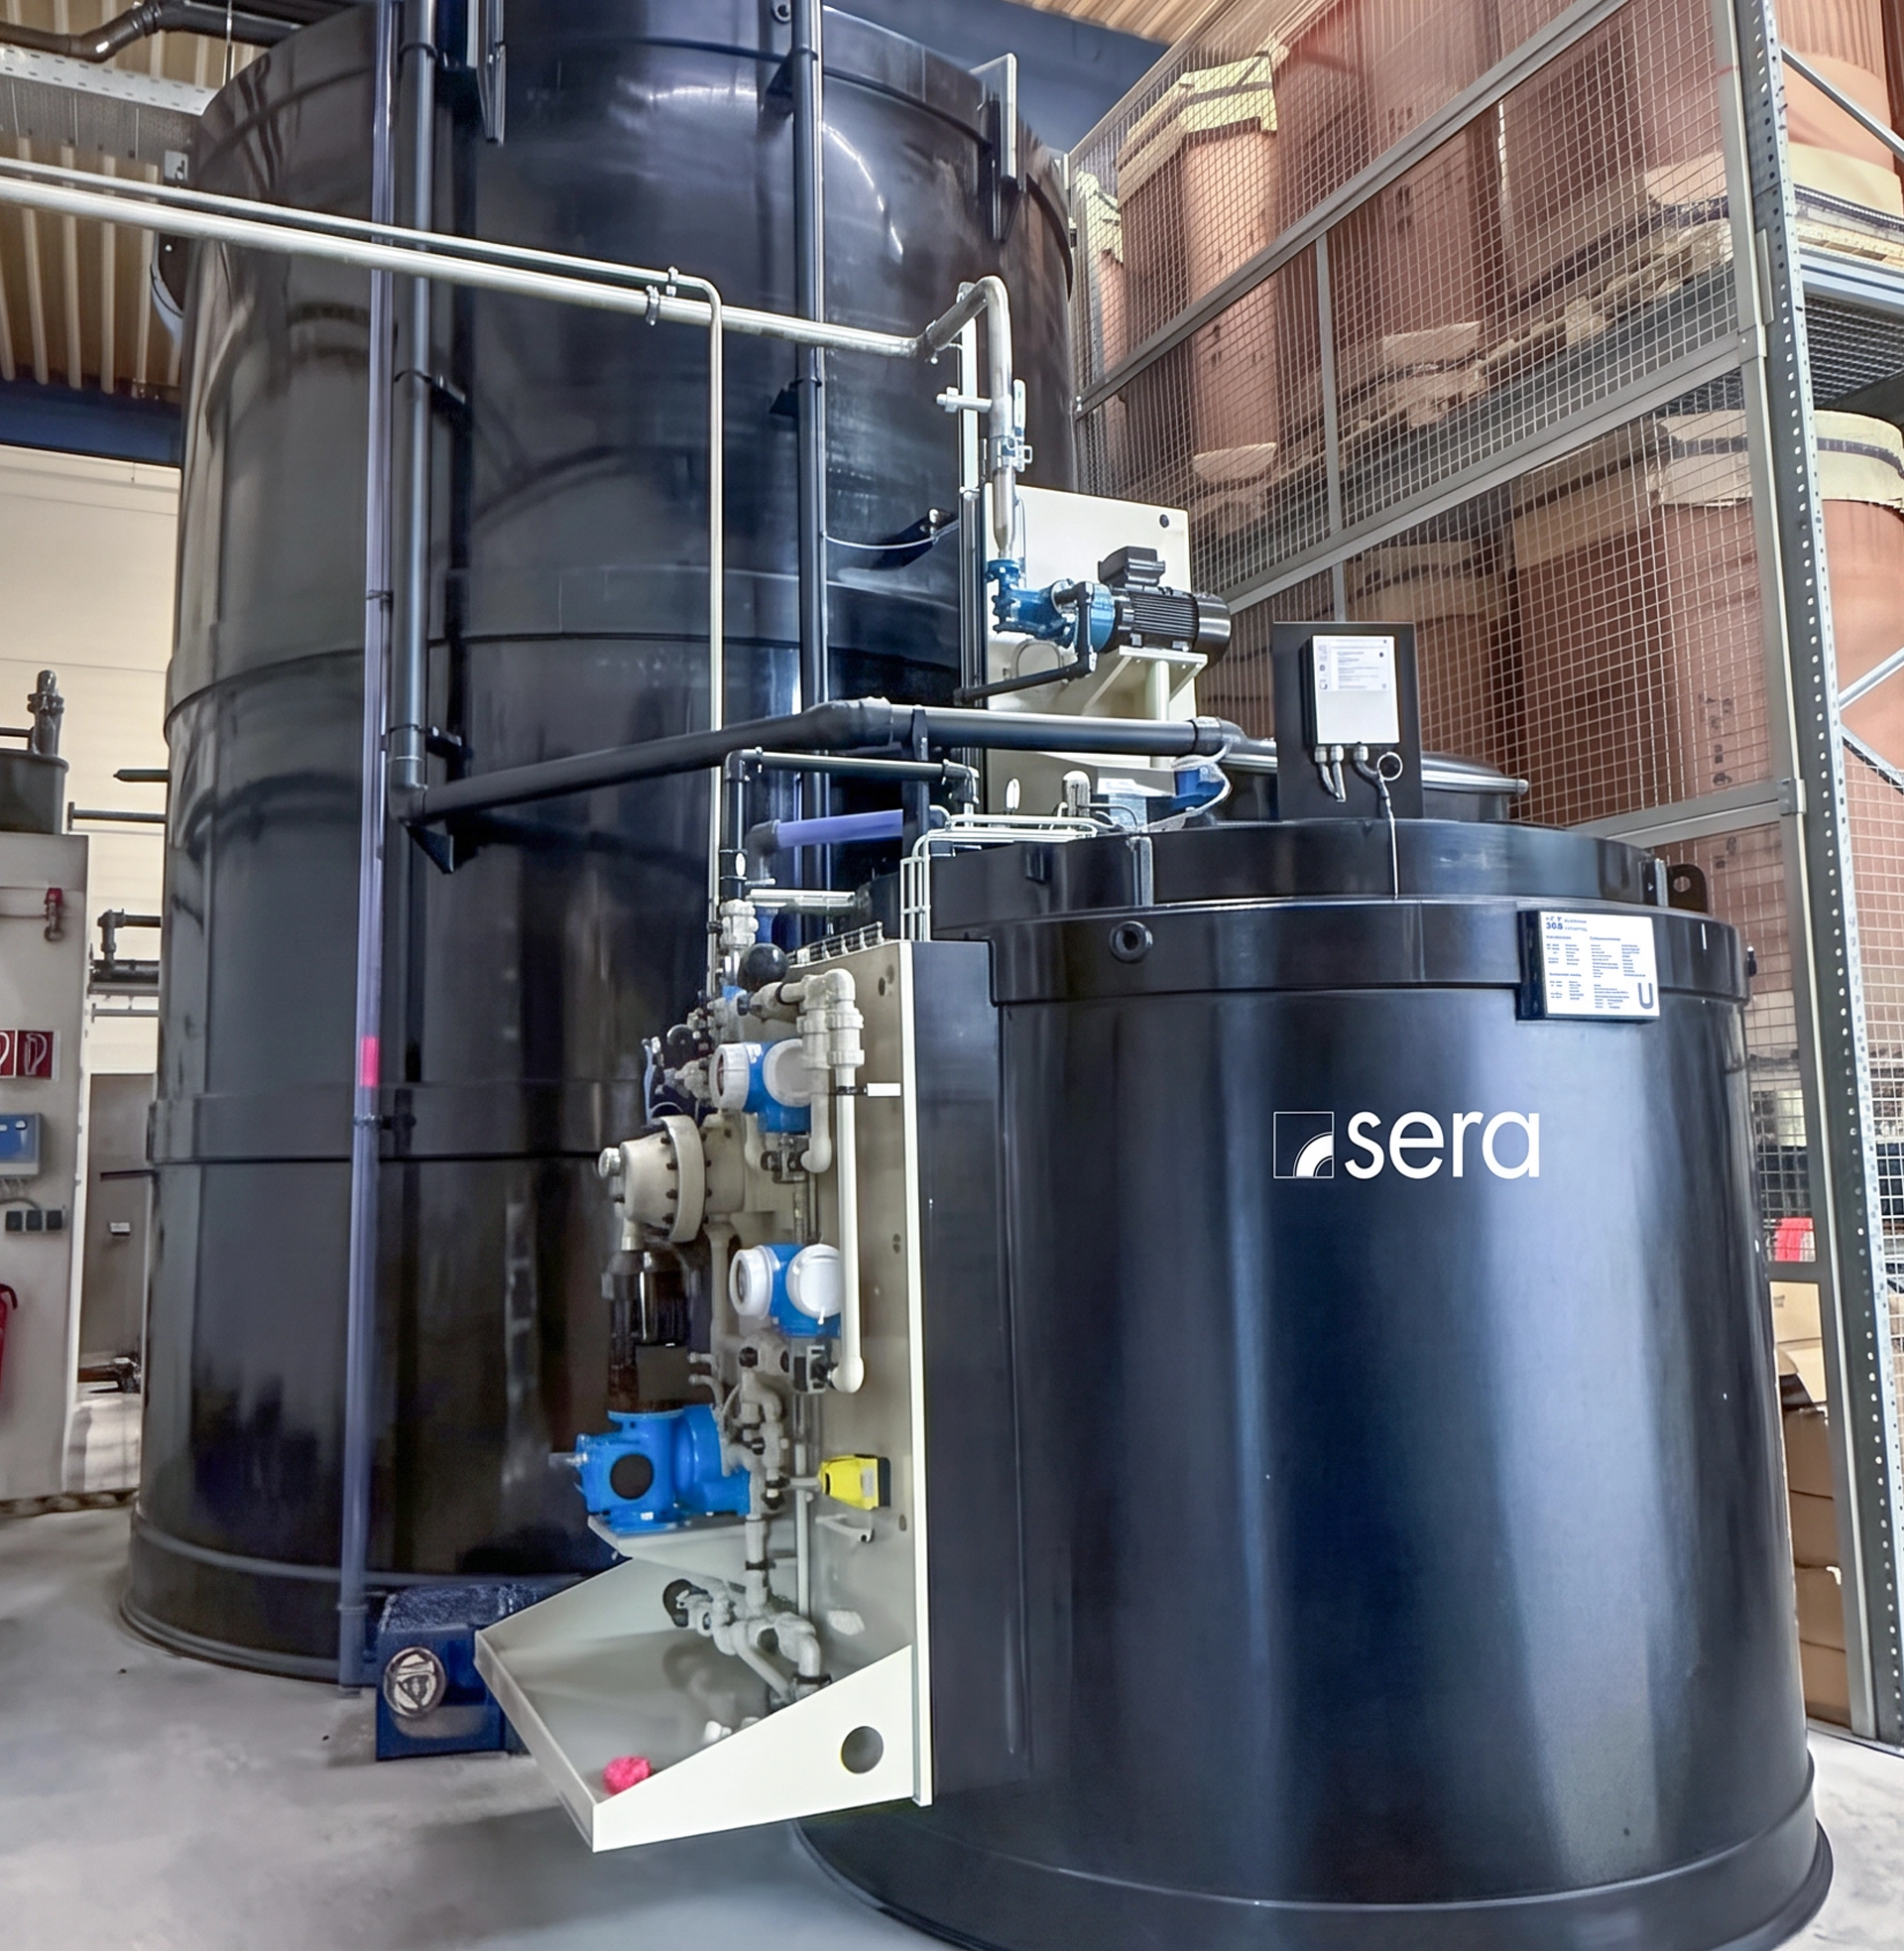
In collaborazione con il birrificio Kulmbacher, sera ha sviluppato un progetto impiantistico che collega tra loro le singole fasi del processo di approvvigionamento della soda caustica. La consegna avviene tramite un armadio di ricezione situato all’esterno. Da lì, una tubazione conduce a un serbatoio di stoccaggio da 35 m³ all’interno dell’edificio. Poiché la soda caustica concentrata tende a cristallizzarsi a basse temperature, la tubazione esterna è isolata e dotata di un sistema di riscaldamento di accompagnamento. È stato previsto un sistema di riscaldamento anche per il serbatoio di stoccaggio. A tal fine è possibile utilizzare l’acqua di processo calda già disponibile. Il serbatoio di stoccaggio in polietilene è collocato in una vasca di raccolta e dispone, tra l’altro, di sonde di misurazione per il rilevamento del livello e di un sistema di protezione contro il traboccamento.
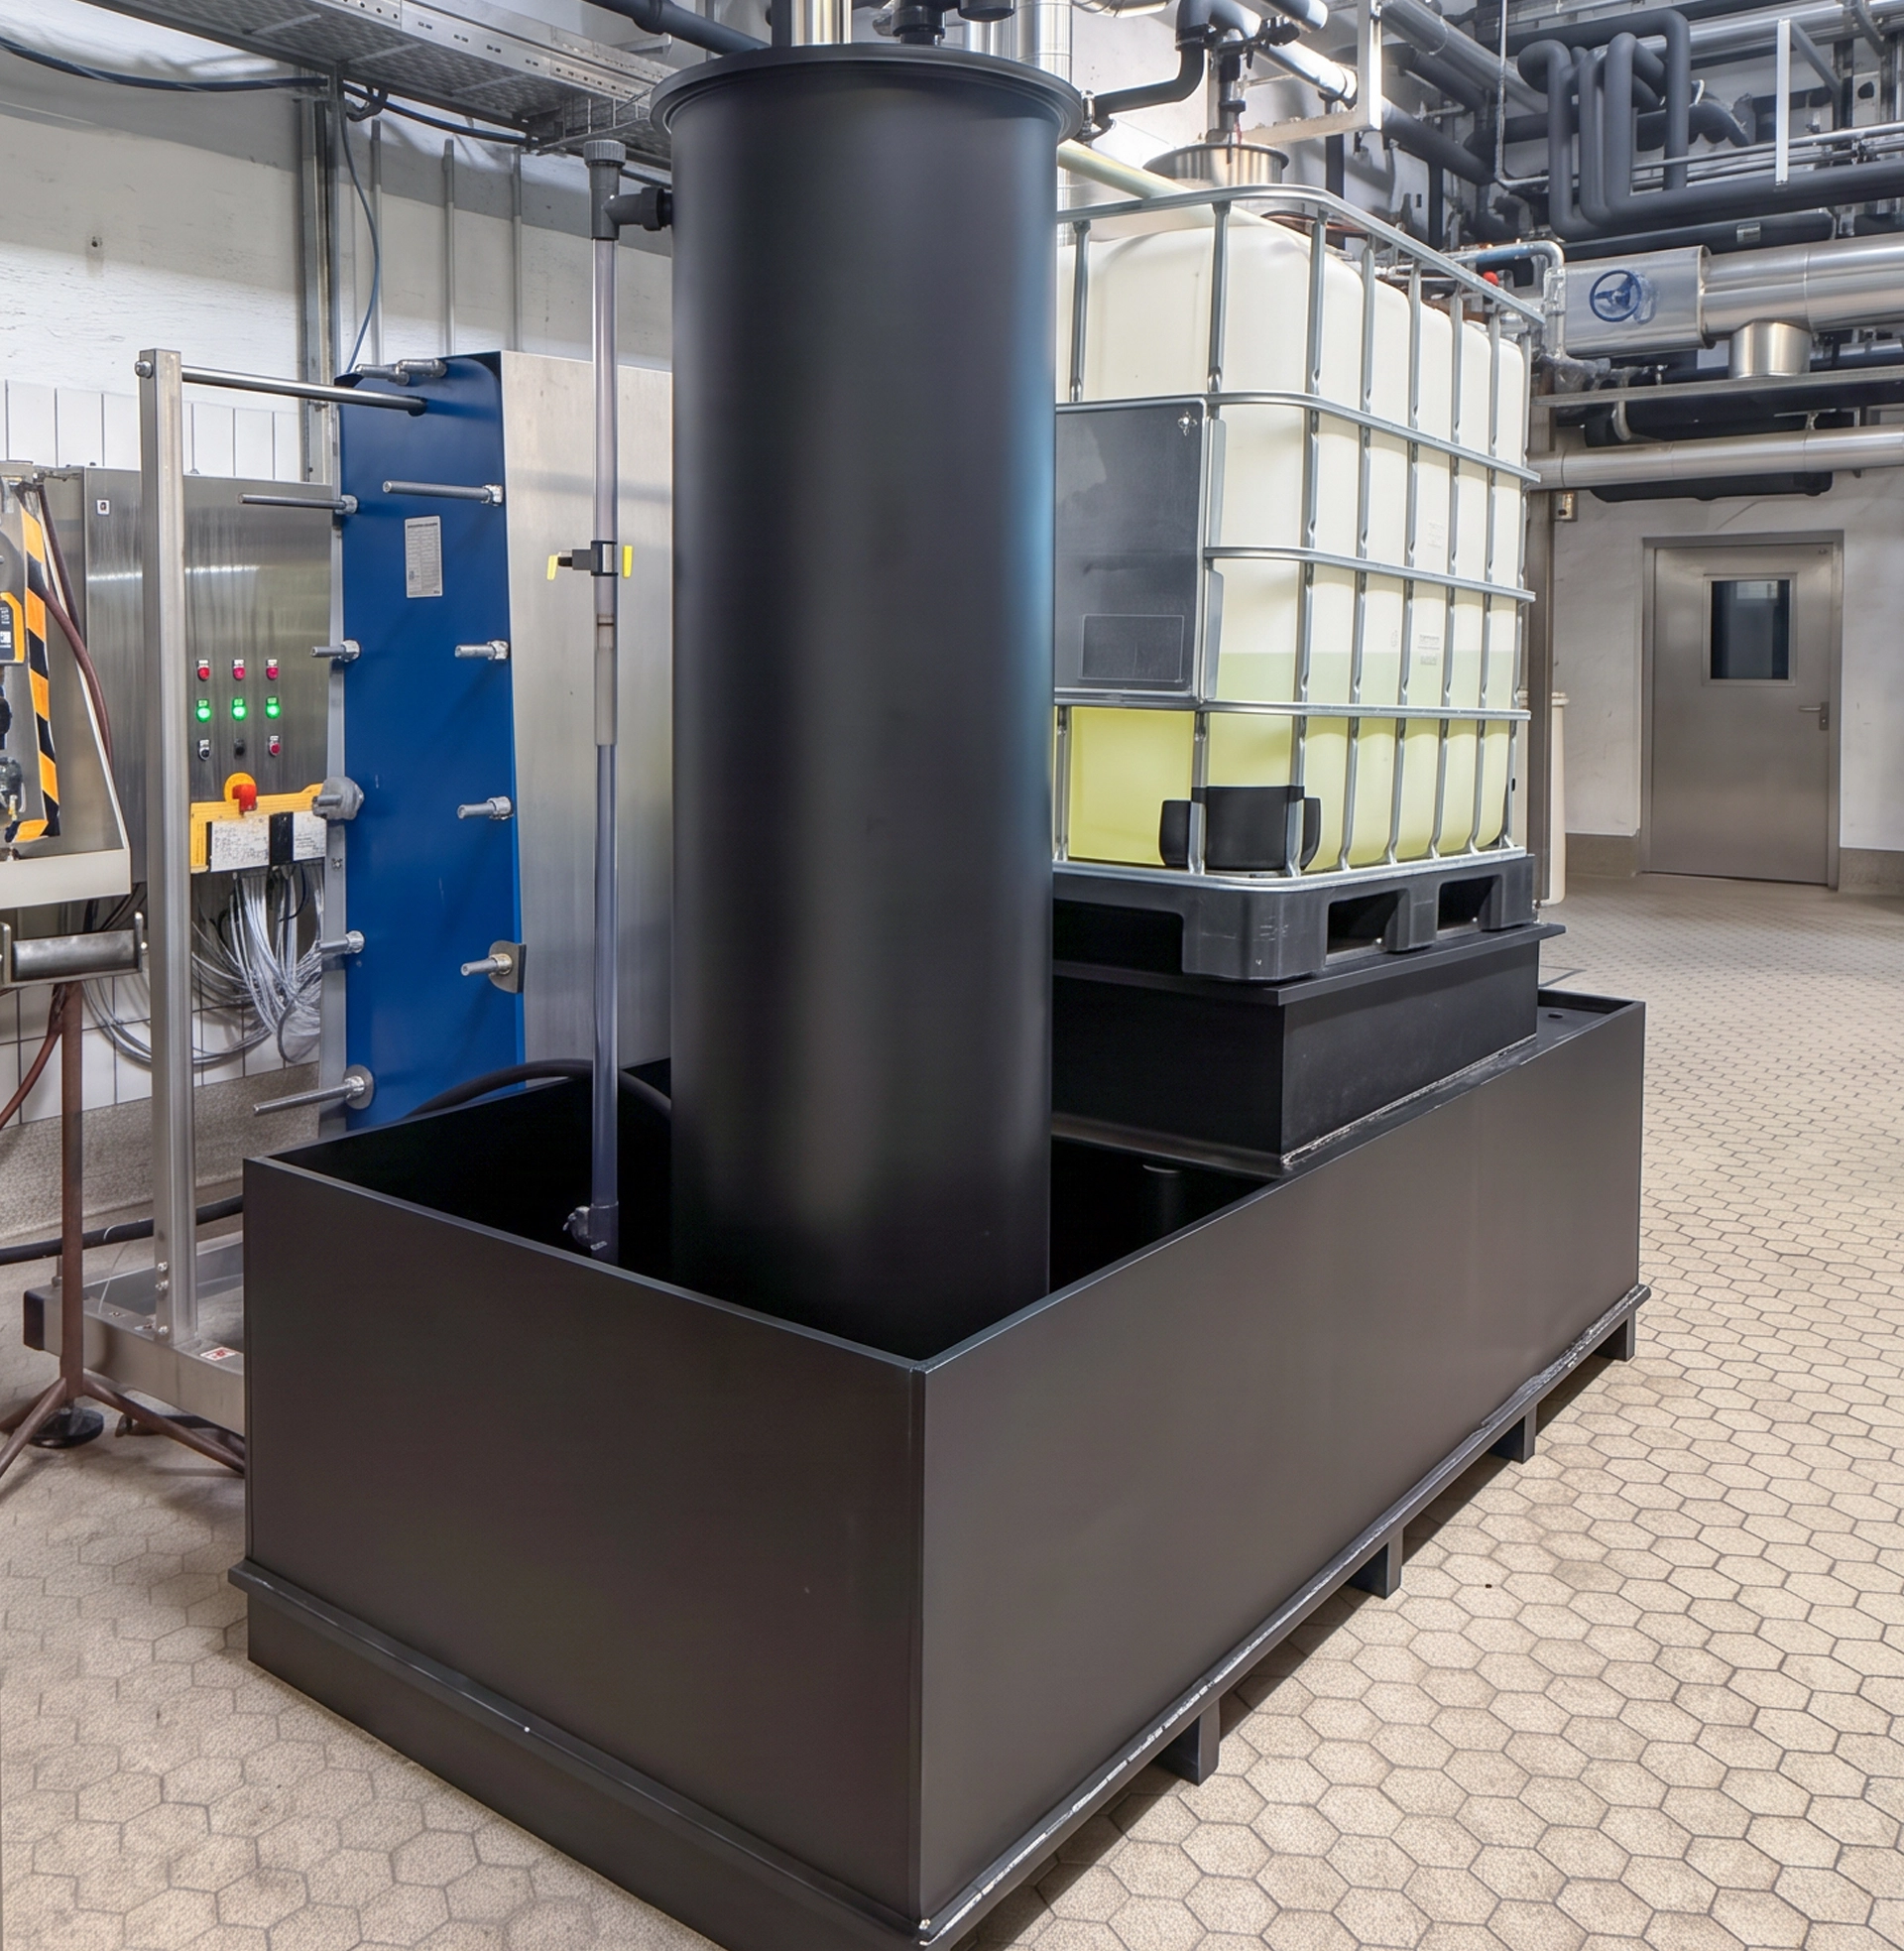
Dal serbatoio di stoccaggio, la soda caustica concentrata viene convogliata alla stazione di diluizione. Qui viene portata alla concentrazione prevista per il funzionamento mediante l’aggiunta di acqua. Una pompa dosatrice sera del tipo RF410.2-900e preleva il concentrato dall’alto dal serbatoio di stoccaggio, alto circa 5,5 metri, tramite una lancia di aspirazione. Un dispositivo di sollevamento automatico coadiuva il processo di aspirazione. La soluzione di soda caustica diluita viene quindi immagazzinata in un serbatoio di stoccaggio giornaliero da 5 m³. Quando il livello scende al di sotto di una soglia definita, viene generata automaticamente ulteriore soluzione. Da lì vengono riforniti diversi utenze del birrificio, tra cui gli impianti CIP, l’impianto per fusti e l’imbottigliamento in bottiglia. La comunicazione tra le singole parti dell’impianto avviene tramite un sistema di controllo PLC.
L’installazione del serbatoio di stoccaggio ha rappresentato una sfida particolare. Con un’altezza di circa 5,5 metri e un diametro di 3,5 metri, il serbatoio ha dovuto essere introdotto nell’edificio in posizione orizzontale su rotelle per carichi pesanti e solo lì è stato poi sollevato in posizione verticale. Dalle sue dimensioni risulta una diagonale di circa 6,5 metri. Nel punto in questione, tra le travi in acciaio della struttura del soffitto, era disponibile solo un’altezza libera di circa 6,55 metri. Il montaggio e il posizionamento hanno quindi richiesto un coordinamento preciso tra le diverse maestranze coinvolte.
Dopo l’assegnazione dell’incarico nel settembre 2025 sono seguite la progettazione, la produzione e il montaggio. Parte dei lavori di tubazione in area esterna ha subito ritardi a causa delle condizioni meteorologiche durante i mesi invernali. Dopo l’installazione e il collegamento dei componenti meccanici e di controllo, è avvenuto il passaggio dall’attuale sistema di alimentazione di soda caustica a quello nuovo, senza interrompere l’attività del birrificio. Nel marzo 2026 l’impianto è stato collaudato.
Nel progetto, sera si è occupata della progettazione e della realizzazione dell’intero sistema – dal ricevimento delle autocisterne, passando per lo stoccaggio e la diluizione, fino al collegamento degli utenze collegate. L’ambito del progetto comprendeva inoltre l’integrazione meccanica ed elettrica, le tubazioni, la messa in servizio e la formazione del personale addetto al funzionamento.
I vantaggi per il cliente
- Alimentazione centralizzata di diversi utenze aziendali
- Serbatoio di stoccaggio da 35 m³ per soda caustica concentrata
- Diluizione automatizzata alla concentrazione prevista per l’applicazione
- Serbatoio di stoccaggio giornaliero da 5 m³
- Comunicazione automatizzata tra i componenti dell'impianto
- Progettazione, installazione, messa in servizio e formazione nell’ambito di un unico progetto
Conclusione
Con il nuovo sistema centralizzato di alimentazione della soda caustica, la ricezione delle autocisterne, lo stoccaggio, la diluizione e l’alimentazione degli utenze collegate sono tecnicamente interconnessi. Il progetto dimostra come un sistema centralizzato di alimentazione dei prodotti chimici possa essere integrato nelle strutture produttive esistenti anche in presenza di spazi limitati e condizioni strutturali complesse.